در بسیاری از اتصالات صنعتی، استاد بولت B7 همراه با مهره متناسب با همان سیستم اتصال استفاده میشود. انتخاب مهره مناسب اهمیت زیادی دارد، زیرا مهره بخشی از مجموعه انتقال نیرو در اتصال است.
در کاربردهای رایج، استاد بولت B7 با مهرههای مناسب استاندارد مربوط به اتصالات فولادی مورد استفاده قرار میگیرد. یکی از ترکیبهای شناختهشده در این حوزه، استاد بولت ASTM A193 B7 همراه با مهره ASTM A194 2H است.
هماهنگی بین گرید استاد بولت و مهره باعث میشود مجموعه اتصال از نظر مکانیکی عملکرد مناسبی داشته باشد. بنابراین هنگام خرید نباید فقط قطر و طول استاد بولت بررسی شود و مشخصات مهره نیز باید با آن هماهنگ باشد.
| مشخصه | نکته مهم در زمان خرید |
|---|---|
| گرید | باید متناسب با شرایط کاری و Specification پروژه باشد |
| استاندارد | استاندارد تولید و متریال باید مشخص باشد |
| قطر | بر اساس سوراخ فلنج و نیاز مکانیکی اتصال انتخاب شود |
| طول | متناسب با ضخامت فلنج، گسکت و میزان درگیری مهره تعیین شود |
| نوع رزوه | رزوه استاد بولت و مهره باید کاملاً سازگار باشد |
| جنس | متناسب با فشار، دما و شرایط محیطی انتخاب شود |
| عملیات حرارتی | در گریدهای صنعتی اهمیت زیادی دارد |
| پوشش سطحی | در محیطهای مرطوب یا خورنده باید مورد توجه قرار گیرد |
| مهره | باید با گرید و مشخصات استاد بولت سازگار باشد |
| وضعیت رزوه | رزوهها باید سالم، یکنواخت و بدون آسیب باشند |
گرید یکی از مهمترین مشخصات استاد بولت است. دو استاد بولت با قطر و طول یکسان ممکن است به دلیل تفاوت در گرید و خواص مکانیکی، برای شرایط یکسان مناسب نباشند.
قطر استاد بولت نیز باید با سوراخ فلنج و طراحی اتصال هماهنگ باشد. قطر بالاتر لزوماً به معنی مناسبتر بودن محصول نیست؛ ابعاد اتصال باید مطابق نقشه و مشخصات فنی تعیین شود.
طول استاد بولت نیز اهمیت زیادی دارد. طول باید بهاندازهای باشد که پس از عبور از فلنجها و قرارگیری گسکت، فضای کافی برای نصب و درگیری مناسب مهرهها وجود داشته باشد.
نوع رزوه یکی دیگر از موارد مهم است. اگر رزوه استاد بولت و مهره با یکدیگر هماهنگ نباشند، اتصال بهدرستی بسته نمیشود و میتواند عملکرد مجموعه را تحت تأثیر قرار دهد.
در پروژههای صنعتی، مدارک متریال و مشخصات فنی نیز ممکن است اهمیت داشته باشند. برای پروژههایی که خرید بر اساس استاندارد مشخص انجام میشود، اطلاعات مربوط به گرید، استاندارد ساخت و الزامات کنترل کیفیت باید با سفارش مطابقت داشته باشد.
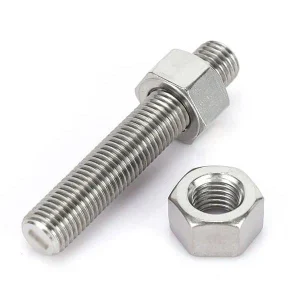
ابعاد استاد بولت باید بر اساس نوع اتصال تعیین شود. در اتصالات فلنجی، عواملی مانند ضخامت فلنجها، ضخامت گسکت، نوع مهره، میزان درگیری رزوه و فضای موردنیاز برای بستن مهرهها در تعیین طول استاد بولت مؤثر هستند.
قطر نیز باید مطابق طراحی اتصال انتخاب شود. فلنجها معمولاً با سوراخهایی با ابعاد مشخص تولید میشوند و استاد بولت مورد استفاده باید با این ابعاد سازگاری داشته باشد.
در پروژههای صنعتی، بهتر است ابعاد استاد بولت از روی استاندارد فلنج، کلاس فشار و مشخصات فنی پروژه تعیین شود. انتخاب ابعاد صرفاً بر اساس اندازه ظاهری یا تجربه یک پروژه دیگر میتواند باعث انتخاب نادرست اتصالدهنده شود.
استاد بولتهای صنعتی در گریدهای مختلفی تولید میشوند و هر گرید برای شرایط مشخصی از فشار، دما و محیط کاری طراحی شده است. انتخاب گرید باید بر اساس استاندارد موردنیاز پروژه انجام شود.
| گرید | استاندارد رایج | جنس یا ساختار کلی | کاربرد |
|---|---|---|---|
| B7 | ASTM A193 | فولاد آلیاژی | اتصالات فلنجی و تجهیزات صنعتی |
| B7M | ASTM A193 | فولاد آلیاژی با الزامات سختی مشخص | برخی سرویسهای خاص |
| B8 | ASTM A193 | فولاد زنگنزن | محیطهایی با نیاز به مقاومت در برابر خوردگی |
| B8M | ASTM A193 | فولاد زنگنزن با مقاومت خوردگی بالاتر | محیطهای خورنده و برخی کاربردهای صنعتی |
| B16 | ASTM A193 | فولاد آلیاژی | برخی اتصالات دما و فشار بالا |
| L7 | ASTM A320 | فولاد آلیاژی | برخی کاربردهای دمای پایین |
در بسیاری از اتصالات صنعتی، استاد بولت B7 همراه با مهره متناسب با همان سیستم اتصال استفاده میشود. انتخاب مهره مناسب اهمیت زیادی دارد، زیرا مهره بخشی از مجموعه انتقال نیرو در اتصال است.
در کاربردهای رایج، استاد بولت B7 با مهرههای مناسب استاندارد مربوط به اتصالات فولادی مورد استفاده قرار میگیرد. یکی از ترکیبهای شناختهشده در این حوزه، استاد بولت ASTM A193 B7 همراه با مهره ASTM A194 2H است.
هماهنگی بین گرید استاد بولت و مهره باعث میشود مجموعه اتصال از نظر مکانیکی عملکرد مناسبی داشته باشد. بنابراین هنگام خرید نباید فقط قطر و طول استاد بولت بررسی شود و مشخصات مهره نیز باید با آن هماهنگ باشد.
عملکرد استاد بولت در اتصال فلنجی فقط نگهداشتن دو قطعه در کنار یکدیگر نیست. این اتصالدهنده وظیفه دارد نیروی لازم برای ایجاد و حفظ فشار بین سطوح اتصال را فراهم کند.
در یک اتصال فلنجی، گسکت بین دو سطح قرار میگیرد. با سفتشدن مهرهها، استاد بولت تحت کشش قرار میگیرد و نیروی لازم برای فشردهشدن گسکت ایجاد میشود. میزان و نحوه اعمال این نیرو بر عملکرد اتصال اثر مستقیم دارد.
به همین دلیل در پروژههای صنعتی، روش بستن استاد بولت و ترتیب اعمال گشتاور نیز اهمیت دارد. سفتکردن نامناسب میتواند باعث توزیع غیریکنواخت نیرو در اطراف فلنج شود و عملکرد اتصال را تحت تأثیر قرار دهد.
در اتصالات حساس، استفاده از تجهیزات مناسب برای کنترل گشتاور و رعایت دستورالعمل نصب پروژه اهمیت بیشتری پیدا میکند.
مهمترین تفاوت استاد بولت با پیچهای ششگوش معمولی، نبود سر پیچ و نحوه قرارگیری آن در اتصال است. استاد بولت معمولاً به شکل یک میله رزوهدار ساخته میشود و برای مهار آن از مهره استفاده میشود.
در پیچ ششگوش، سر پیچ در یک طرف اتصال قرار میگیرد و مهره معمولاً در طرف دیگر بسته میشود. اما در استاد بولت، هر دو طرف اتصال میتوانند توسط مهره مهار شوند. این ویژگی در اتصالات فلنجی صنعتی اهمیت زیادی دارد.
ساختار استاد بولت همچنین باعث میشود عملیات باز و بستهکردن اتصال در بسیاری از تجهیزات صنعتی سادهتر انجام شود. در زمان تعمیرات، مهرهها باز میشوند و استاد بولت از مجموعه خارج میشود، بدون اینکه طراحی اتصال نیازمند استفاده از سر پیچ باشد.
از طرف دیگر، استاد بولتها برای کاربردهای صنعتی باید بر اساس مشخصات فنی انتخاب شوند. صرفاً رزوهدار بودن یک میله به معنی مناسببودن آن بهعنوان استاد بولت صنعتی نیست. گرید فولاد، عملیات حرارتی، ابعاد، نوع رزوه و الزامات پروژه باید مشخص باشند.
| مشخصه | نکته مهم در زمان خرید |
|---|---|
| گرید | باید متناسب با شرایط کاری و Specification پروژه باشد |
| استاندارد | استاندارد تولید و متریال باید مشخص باشد |
| قطر | بر اساس سوراخ فلنج و نیاز مکانیکی اتصال انتخاب شود |
| طول | متناسب با ضخامت فلنج، گسکت و میزان درگیری مهره تعیین شود |
| نوع رزوه | رزوه استاد بولت و مهره باید کاملاً سازگار باشد |
| جنس | متناسب با فشار، دما و شرایط محیطی انتخاب شود |
| عملیات حرارتی | در گریدهای صنعتی اهمیت زیادی دارد |
| پوشش سطحی | در محیطهای مرطوب یا خورنده باید مورد توجه قرار گیرد |
| مهره | باید با گرید و مشخصات استاد بولت سازگار باشد |
| وضعیت رزوه | رزوهها باید سالم، یکنواخت و بدون آسیب باشند |
استاد بولت برای پروژههایی مناسب است که در آنها اتصال فلنجی یا اتصال رزوهای صنعتی باید در برابر نیروهای مکانیکی، فشار و دمای مشخص مقاومت کند. صنایع نفت، گاز، پتروشیمی، نیروگاهی و برخی واحدهای صنعتی از مهمترین حوزههای مصرف این محصول هستند.
در پروژههای نفت و گاز، انتخاب استاد بولت باید بر اساس شرایط سرویس انجام شود. نوع سیال، فشار، دما، شرایط محیطی، کلاس فلنج و الزامات متریال از جمله مواردی هستند که میتوانند در انتخاب گرید و ابعاد مؤثر باشند.
در محیطهای مرطوب یا خورنده نیز جنس و پوشش استاد بولت اهمیت بیشتری پیدا میکند. در چنین شرایطی ممکن است استفاده از گریدهای مقاوم به خوردگی یا پوششهای مشخص در مشخصات پروژه تعیین شده باشد.
برای اتصالاتی که تحت فشار یا دمای بالا قرار دارند، انتخاب استاد بولت بدون توجه به گرید و استاندارد مناسب نیست. در این کاربردها، قطر، طول، گرید، استاندارد، مهره و روش نصب باید بهصورت یک مجموعه هماهنگ در نظر گرفته شوند.
در خرید استاد بولت برای پروژههای نفت، گاز و پتروشیمی، قیمت محصول نباید تنها معیار انتخاب باشد. محصول باید از نظر استاندارد، گرید، ابعاد و شرایط تولید با نیاز پروژه مطابقت داشته باشد.
اگر پروژه بر اساس یک استاندارد مشخص اجرا میشود، اطلاعات سفارش باید دقیقاً با همان مشخصات تطبیق داده شود. برای مثال، انتخاب استاد بولت B7 زمانی معنا دارد که گرید B7 با شرایط طراحی و متریال کلاس پروژه سازگار باشد.
همچنین باید میان استاد بولت و مهره مورد استفاده هماهنگی وجود داشته باشد. استفاده از مهره نامتناسب میتواند عملکرد کل اتصال را تحت تأثیر قرار دهد، حتی اگر خود استاد بولت از نظر گرید و ابعاد صحیح انتخاب شده باشد.
در زمان تحویل نیز بررسی سلامت رزوهها، یکنواختی سطح، مشخصات درجشده روی بستهبندی یا مدارک محصول و تطابق ابعاد با سفارش اهمیت دارد. در پروژههای حساس، مستندات فنی و کنترل کیفیت محصول نیز بخشی از فرآیند خرید محسوب میشوند.